Was zuverlässige MaK-kompatible Ersatzteile leisten
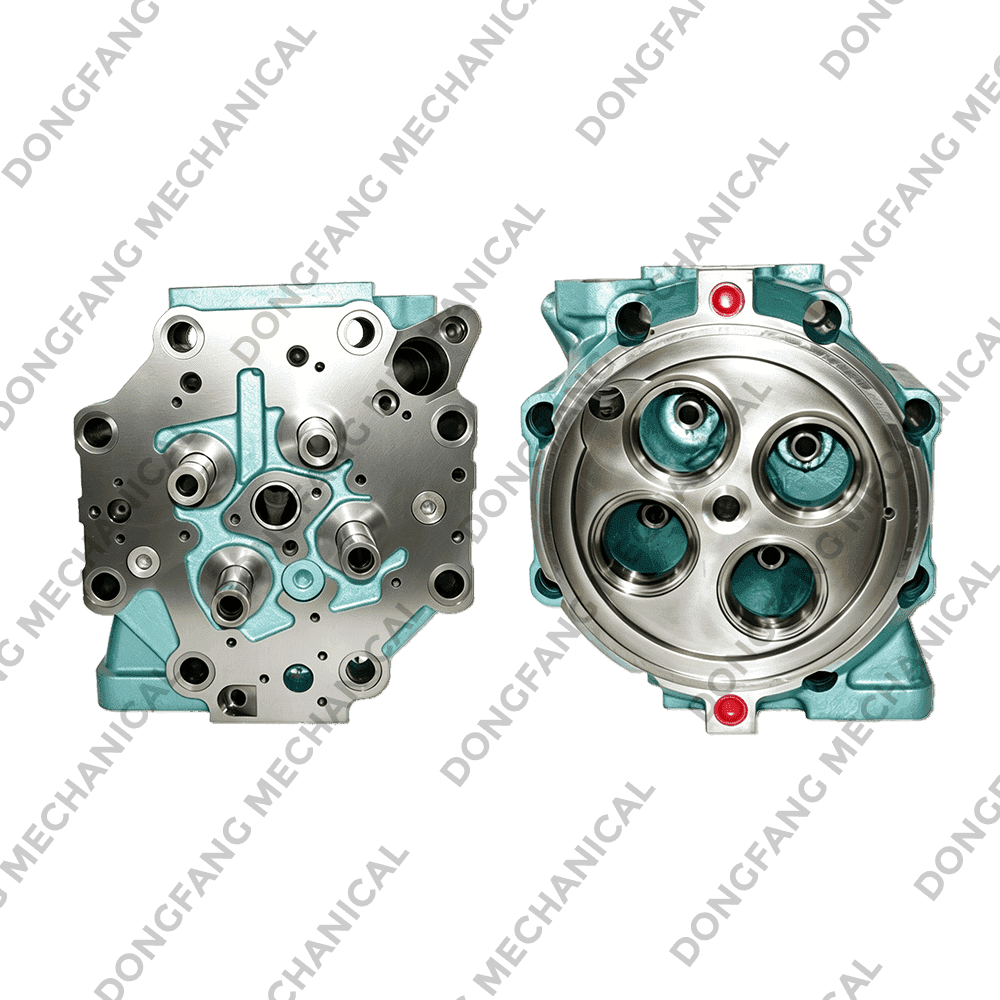
Ersatz-Ersatzteile, kompatibel mit MaK-Schiffsdieselmotoren existieren, um einem Motor seine ursprüngliche Dichtleistung, sein thermisches Verhalten und seine Maßhaltigkeit wiederherzustellen, ohne dass Änderungen an der vorhandenen Motorarchitektur des Schiffes erforderlich sind. Unter diesen Komponenten ist die genaue Reproduktion des Zylinderkopfs am anspruchsvollsten, da er dem ursprünglichen Bohrungsabstand, der Ventilsitzgeometrie, der Anordnung der Kühlmittelkanäle und der Ebenheit der Dichtungsoberfläche genau genug entsprechen muss, damit das Teil direkt eingebaut werden kann. Wenn ein Zylinderkopf kompatibel mit MaK-Schiffsdieselmotoren Wird unter strenger Maßkontrolle hergestellt und lässt sich in den Motorblock, den Ventiltrieb und den Kühlkreislauf integrieren, ohne dass es zu Kompressionsverlusten, Kühlmittellecks oder ungleichmäßiger thermischer Belastung kommt, die die Lebensdauer der Komponente verkürzen könnten.
Die direkte Erkenntnis für Flottenbetreiber und Wartungsplaner ist, dass dies der Fall ist Zylinderkopfaustausch für MaK-Dieselmotoren sollten anhand messbarer Kompatibilitätsfaktoren beurteilt werden: Maßhaltigkeit gegenüber Originalspezifikationen, Materialintegrität, Ebenheit der Dichtungsoberfläche und Konsistenz über Produktionschargen hinweg. In diesem Artikel werden gemessene Kompatibilitätsdaten, Verschleißtrends und Materialvergleiche überprüft, um eine praktische Grundlage für die Bewertung von a zu schaffen MaK-Zylinderkopfaustausch und zugehörige Ersatzteile, bevor sie in Betrieb genommen werden.
Kernkompatibilitätsmetriken über Ersatzteilquellen hinweg
Bei der Bewertung eines Zylinderkopfs, der eine Originalkomponente eines MaK-Schiffsmotors ersetzen soll, sind fünf Kennzahlen am wichtigsten: Maßgenauigkeit, Ausrichtung des Ventilsitzes, Ebenheit der Dichtungsoberfläche, Übereinstimmung der Kühlmittelkanäle und Konsistenz von Charge zu Charge. Das horizontale Balkendiagramm unten bewertet zwei gängige Beschaffungsansätze anhand dieser Metriken auf einem 0-100-Index, der aus typischen Feldleistungsbereichen erstellt wird: Teile, die aus rückentwickelten Dimensionsdaten hergestellt werden, und Teile, die aus digital gescannten Referenzmodellen hergestellt werden. Der digital gescannte Ansatz schneidet bei der Maßhaltigkeit und Ventilsitzausrichtung am besten ab, da der 3D-Scan die ursprüngliche Geometrie mit weit weniger kumulativen Messfehlern erfasst als manuelles Reverse Engineering, während beide Ansätze eine vergleichbare Übereinstimmung der Kühlmittelkanäle erreichen können, wenn die Kernformungswerkzeuge gut gewartet werden.
Dieser indexbasierte Vergleich zeigt, dass die digital gescannte Produktion ihre Vorteile vor allem in der Maßgenauigkeit und Ventilsitzausrichtung ausbaut, den beiden Faktoren, die sich am wahrscheinlichsten darauf auswirken, wie sauber ein Ersatzteil in einen vorhandenen Motorblock eingebaut wird. Das Verständnis dieses Profils hilft Käufern zu beurteilen, warum die Beschaffungsmethode bei der Auswahl genauso wichtig ist wie die Materialspezifikation Ersatz-Ersatzteile, kompatibel mit MaK-Schiffsdieselmotoren .
Dichtungsleistung über die Betriebsstunden nach der Installation hinweg
Ein wichtiger Indikator für die Qualität des Austauschzylinderkopfs ist, wie gut die Dichtungsschnittstelle die Kompression hält, wenn der Motor wieder in den regulären Betrieb zurückkehrt. Das folgende Liniendiagramm zeigt einen relativen Dichtungsleistungsindex über fünf Phasen der Betriebsstunden nach der Installation, von den ersten 500 Stunden bis zu 8.000 Stunden in einer typischen MaK-Schiffsmotoranwendung. Es wird mit einem allmählichen, kontrollierten Rückgang gerechnet, da das Dichtungsmaterial und die Passflächen normalen Temperaturwechseln unterliegen. Der Trend sollte jedoch gleichmäßig bleiben und nicht in einer einzelnen Phase stark abfallen, da ein plötzlicher Rückgang eher auf eine Nichtübereinstimmung der Abmessungen der Dichtungsoberfläche als auf routinemäßigen Verschleiß schließen lässt.
Der Dichtungsleistungsindex sinkt von ungefähr 99 % bei 500 Stunden bis etwa 86 % bei 8.000 Stunden , ein allmähliches Muster, das eher mit normalem Dichtungssitz und thermischen Zyklen als mit vorzeitigem Ausfall übereinstimmt. Diese Art vorhersehbarer Kurve ist genau der Grund, warum Maßgenauigkeit in der Herstellungsphase wichtig ist: eine ordnungsgemäße Passform MaK-Zylinderkopfaustausch sollte auf diese sanfte, erwartete Weise altern, anstatt einen plötzlichen Kompressionsverlust zu entwickeln.
Wo häufig MaK-kompatible Ersatzteile zum Einsatz kommen
Die Anwendungsbreite der mit MaK-Schiffsdieselmotoren kompatiblen Ersatzteile spiegelt die große Bandbreite an Schiffstypen wider, die für den Hauptantrieb und die Hilfsenergie auf diese Motorplattform angewiesen sind. Das vertikale Balkendiagramm unten zeigt eine repräsentative Aufschlüsselung der Nutzung nach gängigen Schiffskategorien, basierend auf aggregierten Feldnutzungsmustern. Fracht- und Massengutfrachter führen die Verteilung an, gefolgt von Offshore-Versorgungsschiffen, Schleppern und Arbeitsbooten sowie Hilfsgeneratoranlagen.
Fracht- und Massengutfrachter machen etwa einen Anteil aus 36 % of typical deployment Dies spiegelt wider, wie weit verbreitet MaK-Motoren als Haupt- und Hilfsenergiequellen auf größeren Handelsschiffen eingesetzt werden. Offshore-Versorgungsschiffe folgen dicht dahinter, da diese Schiffe bei längeren Einsätzen fernab des Hafens auf eine kontinuierliche, zuverlässige Motorleistung angewiesen sind.
Rückentwickelte Passform im Vergleich zu digital gescannter Passform
Ein Radardiagramm hilft dabei, den Kompromiss zwischen einem Ersatzzylinderkopf, der mit herkömmlichen Reverse-Engineering-Methoden hergestellt wurde, und einem Ersatzzylinderkopf, der mithilfe digitaler 3D-Scans einer Original-Referenzkomponente hergestellt wurde, zu visualisieren. Die folgende Tabelle vergleicht beides hinsichtlich Maßgenauigkeit, Einbaupassung, Flexibilität bei der Durchlaufzeit, Anpassungsfähigkeit der Werkzeuge und Konsistenz über Produktionsläufe hinweg. Der digital gescannte Ansatz steigert die Maßgenauigkeit und Konsistenz weiter, da scanbasierte Daten kumulative Messfehler beseitigen, während der Reverse-Engineering-Ansatz die Anpassungsfähigkeit der Werkzeuge für ältere oder weniger verbreitete MaK-Motorvarianten weiter verbessern kann, bei denen es schwieriger ist, Original-Referenzteile zum Scannen zu beschaffen.
Keine der Formen deckt alle Dimensionen ab, was unterstreicht, warum die Wahl der Produktionsmethode auf die jeweilige zu wartende MaK-Motorvariante abgestimmt werden sollte, anstatt davon auszugehen, dass ein Ansatz allgemein überlegen ist. Gängige, weithin gewartete Motormodelle profitieren am meisten von der digital gescannten Genauigkeit, während weniger verbreitete Varianten möglicherweise immer noch gut durch Reverse-Engineering-Methoden bedient werden können, die auf ein gut dokumentiertes Modell angewendet werden MaK-Zylinderkopfaustausch Referenz.
Praktische Auswahlberatung durch Anwendung
Die Auswahl des richtigen Ersatzteils beginnt mit der Ermittlung des genauen Motormodells, der Wartungshistorie und des erwarteten Betriebszyklus des Schiffes. Die folgende Tabelle fasst praktische Anleitungen für gängige Szenarien zusammen.
Szenariobasierte Auswahlreferenz
| Bewerbung | Geeigneter Ansatz | Grund |
|---|---|---|
| Gängige MaK-Modelle für Frachtschiffe | Digital gescannt Replacement Cylinder Head | Hohe Maßhaltigkeit für passgenauen Einbau |
| Ältere oder abgekündigte MaK-Varianten | Reverse-Engineering Replacement Part | Größere Werkzeuganpassungsfähigkeit bei begrenzter Referenzverfügbarkeit |
| Generator- oder Hilfsmotoranwendungen | Digital gescannt Replacement Cylinder Head | Die konsistente Passform unterstützt einen stabilen Langzeitbetrieb |
| Motoren für Offshore-Versorgungsschiffe | Digital gescannt Replacement Cylinder Head | Zuverlässige Dichtleistung für Dauerbetriebszyklen |
Bevor Sie einen Ersatzzylinderkopf oder ein anderes mit einem MaK-Schiffsdieselmotor kompatibles Ersatzteil einbauen, tragen einige zusätzliche Prüfungen zur Gewährleistung einer zuverlässigen Leistung bei:
- Vergleichen Sie das genaue Motormodell und die Seriennummer mit der Kompatibilitätsspezifikation des Ersatzteils.
- Überprüfen Sie vor dem Einbau die Ebenheit der Dichtungsoberfläche, um eine ordnungsgemäße Abdichtung zu gewährleisten.
- Überprüfen Sie die Ausrichtung des Kühlmittelkanals anhand der ursprünglichen Motorblockanordnung.
- Überprüfen Sie vor der Endmontage die Abmessungen des Ventilsitzes und der Führung.
- Befolgen Sie bei der Installation die richtige Reihenfolge der Drehmomente, um einen gleichmäßigen Dichtungsdruck aufrechtzuerhalten.
Herstellungskonsistenz hinter der zuverlässigen Ersatzpassung
Die zuvor besprochene vorhersagbare Dichtungsleistungskurve hängt von konsistenten Fertigungskontrollen ab, einschließlich genauer Referenzdatenerfassung, kontrollierter Guss- oder Schmiedeprozesse und präziser CNC-Bearbeitung kritischer Passflächen. Abweichungen bei jedem dieser Schritte können die Maßgenauigkeit und die gleichmäßige Leistung eines Ersatzzylinderkopfs nach dem Einbau beeinträchtigen. Deshalb ist eine strenge Prozesskontrolle während der gesamten Produktion wichtig. Die automatisierte Bearbeitung in Kombination mit der prozessbegleitenden Maßüberprüfung trägt dazu bei, dass jeder MaK-kompatible Zylinderkopf während seiner gesamten Lebensdauer innerhalb enger Toleranzen arbeitet, und unterstützt so die in diesem Artikel genannten Zuverlässigkeitstrends.
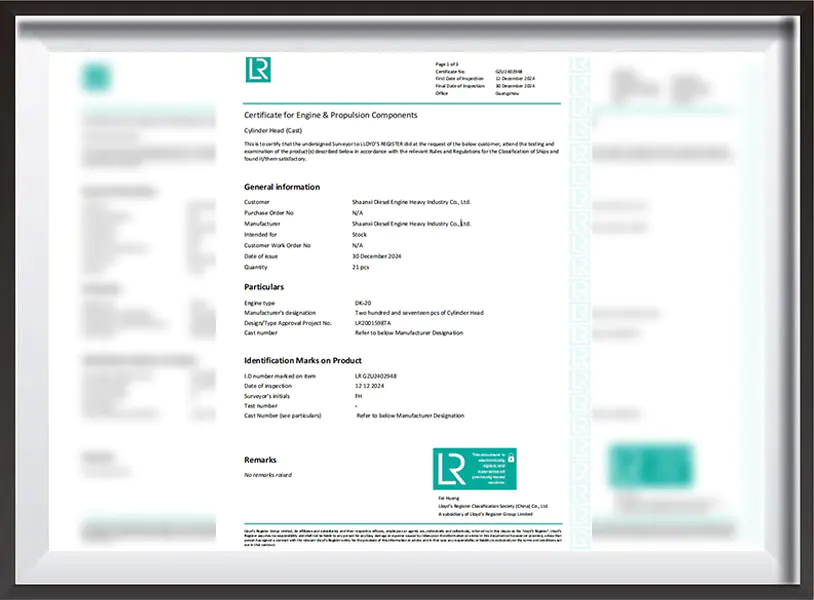
Standardmäßige Qualitätskontrollpunkte wie Drucktests, Überprüfung der Ebenheit der Dichtungsoberfläche und Maßprüfung anhand der ursprünglichen Referenzdaten unterstützen die zuvor gezeigten Leistungstrends. Für Wartungsteams, die Ersatzteile in großem Umfang beschaffen, ist die Bestätigung dieser Qualitätskontrollpunkte bei einem Lieferanten oft genauso wertvoll wie die alleinige Überprüfung veröffentlichter Spezifikationen.
Über Zhoushan Putuo Dongfang Machinery Co., Ltd.
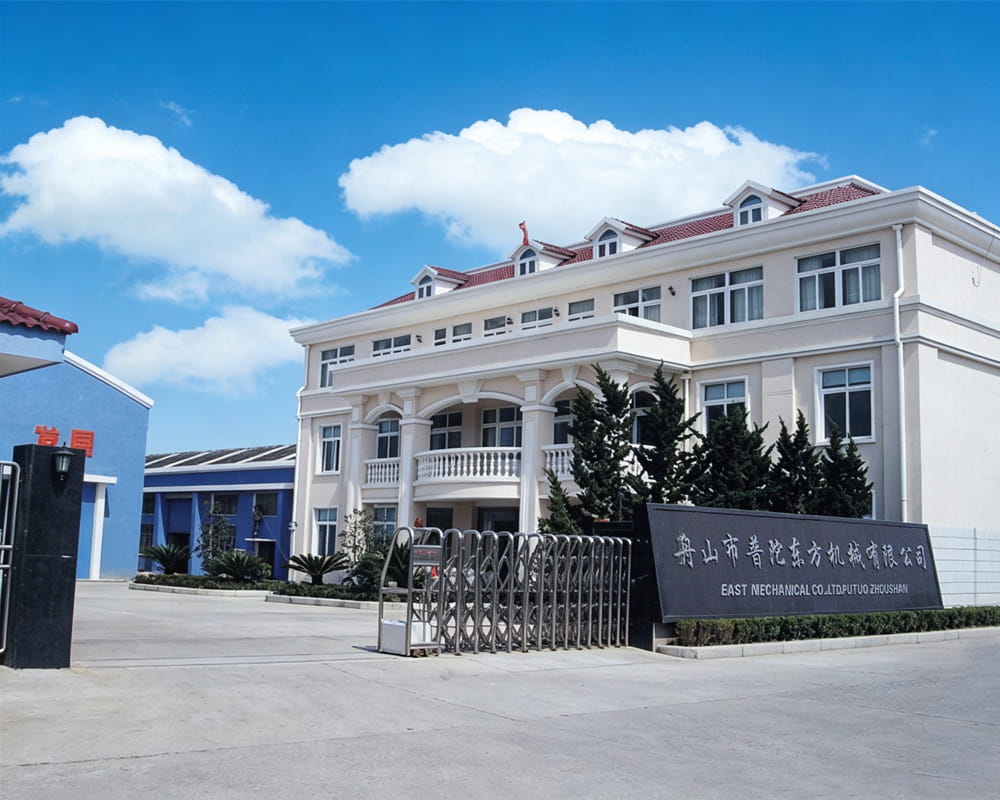
Zhoushan Putuo Dongfang Machinery Co., Ltd. befindet sich im Industriegebiet Shenjiamen Pingyang, einem bekannten Fischereihafengebiet. Es blickt auf den berühmten Putuo-Berg auf der anderen Seite des Meeres und verfügt über eine gute Verkehrsanbindung zu Land, zu Wasser und in der Luft. Dieser Standort positioniert das Unternehmen im Zentrum einer Region, in der die Wartung von Schiffsmotoren und die Ersatzteilversorgung zum täglichen Betrieb gehören, und bietet praktische, praxiserprobte Einblicke in die Anforderungen kommerzieller Schiffsbetreiber an einen zuverlässigen Ersatzzylinderkopf.
Der Schwerpunkt des Unternehmens liegt auf der Herstellung passgenauer Produkte Ersatz-Ersatzteile, kompatibel mit MaK-Schiffsdieselmotoren , mit Augenmerk auf Maßhaltigkeit, Dichtflächenqualität und konsistente Serienfertigung. Seine Lage in einem großen Fischereihafengebiet unterstützt eine praktische, feldorientierte Fertigung und behält gleichzeitig die Prozesskontrollen bei, die erforderlich sind, um Schiffsbetreibern zu dienen, die eine zuverlässige Lösung suchen MaK-Zylinderkopfaustausch für die weitere Wartung des Motors.
Häufig gestellte Fragen
F1: Wie wird die Kompatibilität mit einem bestimmten MaK-Motormodell bestätigt?
A1: Die Kompatibilität wird bestätigt, indem vor der Bestellung die Maßangaben, das Schraubenmuster und die Anordnung der Kühlmittelkanäle des Ersatzteils mit dem ursprünglichen Motormodell und der Seriennummer abgeglichen werden.
F2: Wie oft sollte ein Ersatzzylinderkopf nach dem Einbau überprüft werden?
A2: Die Inspektionsintervalle sollten sich an den erfassten Betriebsstunden und Dichtungsleistungstrends orientieren, da der Dichtungssitz in der Regel allmählich nachlässt und nicht in einem festen, universellen Intervall.
F3: Ist ein digital gescanntes Ersatzteil immer die bessere Option?
A3: Nicht unbedingt; Das digitale Scannen bietet eine höhere Maßgenauigkeit für gängige Triebwerksmodelle, während die Reverse-Engineering-Produktion ältere oder weniger verbreitete MaK-Varianten immer noch effektiv bedienen kann.
F4: Was verursacht eine ungleichmäßige Abdichtung nach einem Zylinderkopfaustausch?
A4: Verzogene Dichtungsoberflächen, inkonsistente Drehmomentreihenfolge oder Maßabweichungen an der Passfläche sind häufige Ursachen, weshalb Ebenheitsprüfungen und ordnungsgemäße Installationsverfahren wichtig sind.
F5: Welche Herstellungsfaktoren beeinflussen die Zuverlässigkeit von Ersatzteilen am meisten?
A5: Genaue Referenzdatenerfassung, kontrollierte Gussprozesse und präzise CNC-Endbearbeitung sind Schlüsselfaktoren, unterstützt durch Prozesskontrollen wie Druckprüfungen und Maßüberprüfungen während der Produktion.